
Zinc Clad II Plus

Назначение
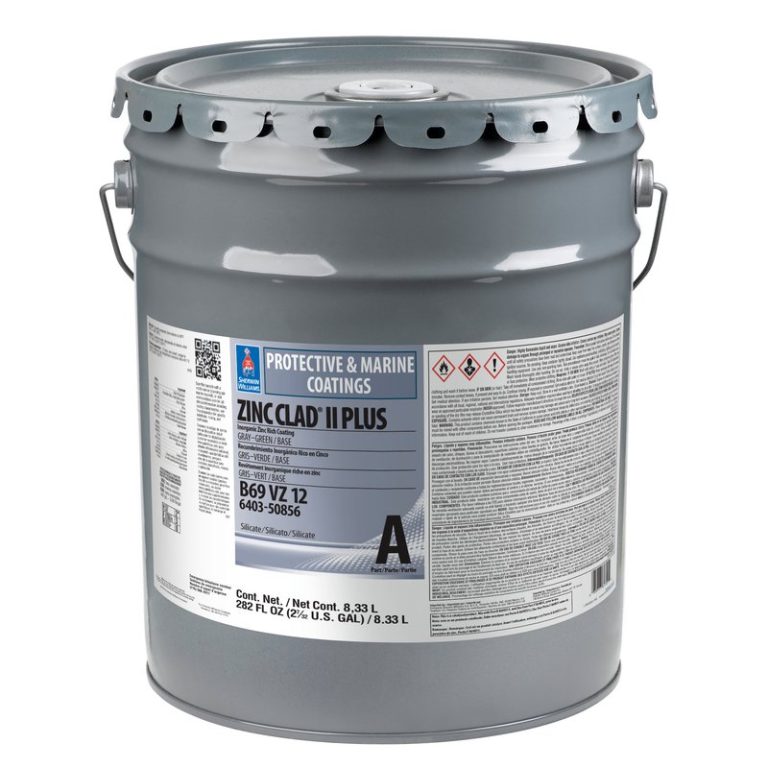
Zinc Clad II Plus — трёхкомпонентный неорганический цинкнаполненный грунт Sherwin-Williams на этилсиликатном связующем, на растворителе. Быстросохнущий материал с высоким сухим остатком содержит 83 % цинковой пыли по массе в сухой плёнке и защищает сталь протекторно — по тому же механизму, что и горячая оцинковка; небольшие повреждения покрытие «залечивает» само. Грунт образует неорганический барьер для влаги и растворителей, отвечает классу B по коэффициенту трения и сдвигу для фрикционных соединений и соответствует AASHTO M-300. Его применяют в цехе и на монтаже: мосты, НПЗ, буровые установки, атомные электростанции; как однослойную защиту или постоянный грунт в сильноагрессивных средах с pH 5–9, для работы при низкой температуре нанесения или при высокой температуре и влажности в эксплуатации, а также для погружения в пресную и деминерализованную (не питьевую) воду.
Технические характеристики
| Показатель | Значение |
|---|---|
| Тип материала | трёхкомпонентный неорганический цинкнаполненный грунт на этилсиликатном связующем, на растворителе; протекторная защита стали |
| Компоненты и смешивание | связующее B69VZ12 (Part A), ускоритель B69VZ15 (Part B) и цинковая пыль B69D11 (Part F) в отмеренных комплектах; связующее перемешивают пневмомешалкой, медленно вводят весь цинк до однородности, затем при перемешивании добавляют Part B и процеживают через сито 30 mesh; перед нанесением перемешивать не менее 5 мин, выдержка не нужна; при нанесении — непрерывное перемешивание, иначе цинк быстро оседает |
| Цвет и блеск | серо-зелёный, матовый; колеровать нельзя |
| Сухой остаток | по объёму 76 ± 2 %, по массе 90 ± 2 % (смесь) |
| Содержание цинка | 83 ± 2 % по массе в сухой плёнке |
| Плотность | 3,2 кг/л (26,83 ± 0,2 lb/gal), смесь |
| ЛОС (VOC) | менее 340 г/л (2,8 lb/gal), EPA Method 24 |
| Толщина слоя за один проход | сухая плёнка 50–100 мкм (2–4 mils), мокрая 75–150 мкм (3–6 mils); более 150 мкм сухой плёнки за слой не рекомендуется |
| Теоретический расход | 15,0 м²/л при 50 мкм и 7,5 м²/л при 100 мкм (610 и 305 sq ft/gal), без учёта потерь |
| Подготовка поверхности | обезжиривание SSPC-SP1; сталь в атмосфере — минимум Sa 2 (SSPC-SP6/NACE 3), лучше Sa 2½ (SSPC-SP10/NACE 2), профиль 50 мкм (2 mils); под погружение — Sa 2½ (SSPC-SP10/NACE 2) с профилем 50 мкм, брызги сварки удаляют, кромки скругляют; цинк должен иметь прямой контакт с металлом; при очистке стальной дробью добавляют колотую дробь для плотного профиля 38–50 мкм; грунтуют в день очистки |
| Рекомендуемые системы | однослойная защита в атмосфере и погружении — 1 слой 50–100 мкм; Zinc Clad II Plus (50–100 мкм) + Macropoxy 646 (125–250 мкм), при необходимости + Acrolon 218 HS (75–150 мкм) или Hi-Solids Polyurethane (75–125 мкм); + Polysiloxane XLE-80 (1–2 слоя, 75–175 мкм); + Fast Clad HB Acrylic (125–200 мкм); с Inorganic Finish Coat (100–150 мкм) — система с допуском класса B; против точечной пористости финиша — промежуточный слой DTM Wash Primer |
| Условия нанесения | материал от −7 до 35 °C (20–95 °F), воздух от −7 до 46 °C (20–115 °F), поверхность от −7 до 54 °C (20–130 °F) и не менее чем на 2,8 °C (5 °F) выше точки росы; относительная влажность не более 95 %, при влажности ниже 50 % для отверждения может понадобиться увлажнение водяным туманом |
| Высыхание при 4,5 °C | для 100 мкм мокрой плёнки при 50 % влажности: на отлип — 25 мин; до перемещения — 1 ч; штабелирование — через 6 ч; перекрытие финишем — через 7 сут; отверждение — 7 сут |
| Высыхание при 25 °C | на отлип — 20 мин; до перемещения — 20 мин; штабелирование — через 2 ч; перекрытие — через 24 ч; отверждение — 36 ч |
| Высыхание при 38 °C | на отлип — 5 мин; до перемещения — 15 мин; штабелирование — через 1 ч; перекрытие — через 8 ч; отверждение — 24 ч; в системе с неорганическим финишем перекрытие возможно уже через 2 ч |
| Готовность к перекрытию | по тесту протирки МЭК — 50 двойных протирок, балл 4 по ASTM D4752 (цинка на ткани нет или только следы); допускается проверка твёрдости монетой; первые 16–24 ч покрытие чувствительно к дождю, росе, высокой влажности и конденсату |
| Жизнеспособность | 8 ч при 25 °C (77 °F); высокая влажность сокращает жизнеспособность |
| Способы нанесения | безвоздушное распыление (тефлоновые уплотнения, непрерывное перемешивание; для больших площадей — насос Speeflo Airless Commander Zinc); пневматическое распыление с напорным бачком и непрерывным перемешиванием; кисть — только подкраска небольших участков |
| Безвоздушное распыление | насос Graco 30:1, давление 186 бар (2700 psi), шланг 9,5 мм (3/8″), сопло 0,48–0,53 мм (0,019–0,021″), фильтр 30 mesh; разбавление до 4 % по объёму (в регионах с лимитом ЛОС до 450 г/л — до 10 %) |
| Разбавители и очистка | выше 21 °C (70 °F) — R7K111, R2K5, R2KT4, High Flash Naphtha 150 или R7K155; ниже 21 °C — R2K4, R7K111, R6K9, R2K5, High Flash Naphtha 150 или R7K155; очистка — R2KT4, 150 Flash Naphtha или ксилол R2K4 |
| Термостойкость | сухой нагрев — 399 °C (750 °F, ASTM D2485); с рекомендованными термостойкими финишами — длительно до 540 °C (1000 °F) |
| Свойства покрытия | система — 1 слой 75 мкм по Sa 2½: адгезия — 12,1 МПа (1754 psi, ASTM D4541); прямой удар — 6,8 Дж (60 in·lb, ASTM D2794); изгиб 180° на оправке 25 мм (1″) — пройдено; твёрдость по карандашу — 3H; солевой туман ASTM B117 7000 ч — пузыри и ржавление балл 9 (ASTM D714, D610); радиационная стойкость (ASTM D4082) — пройдено при 77,5 и 170 мкм |
| Коэффициент трения | класс B, 0,67 — по требованиям AISC к соединениям на болтах ASTM A325 и A490; сертификат по трению — по запросу у производителя |
| Стандарты и соответствие | AASHTO M-300; SSPC-Paint 20, Type I-C (неорганический), Level 2; по характеристикам сопоставим с составами по Mil-P-38336, Mil-P-46105 и SSPC Paint 29; отвечает требованиям к неответственным применениям на АЭС (уровни II, III и BOP) — квалификацию оформляют для конкретного объекта |
| Температура вспышки | 13 °C (55 °F) |
| Упаковка | комплект 13,8 л (3,66 gal) в смеси: Part A — 8,3 л, Part B — 0,75 л, цинковая пыль — 33,1 кг (73 lb); комплект 4,2 л (1,10 gal): Part A — 2,5 л, Part B — 0,2 л, цинк — 10 кг (22 lb) |
| Срок хранения | Part A — 12 мес., Part B и Part F — 24 мес. в невскрытой таре; хранить в помещении при 4,5–38 °C (40–100 °F) |
На что обратить внимание
- Перекрывающие слои по цинксиликату иногда дают точечную пористость или отслаиваются: помогают нормальная вентиляция и температура, а при появлении пор — туманный слой следующего материала, разбавленного до 50 %, и через 10 мин полный слой.
- Солевые отложения цинка, образовавшиеся при выдержке на атмосфере, перед перекрытием удаляют; для ровного вида финиша рекомендуется промежуточный слой.
- Превышение рекомендуемой толщины ведёт к растрескиванию плёнки («мадкрекинг») и плохому виду финиша.
- Повреждения полностью отверждённого Zinc Clad II Plus ремонтируют составами Zinc Clad III HS, Zinc Clad IV или Zinc Clad 4100.
- Лист выпущен для рынка Северной Америки; наличие Zinc Clad II Plus в поставке для Центральной Азии и региональную версию листа уточняйте до заказа.
- Технические листы одного продукта различаются по регионам выпуска: сверяйте данные по листу той версии, которая будет поставлена.
- Зарубежные сертификаты и допуски не заменяют национальных требований — наличие документов для Узбекистана и других стран Центральной Азии уточняйте до заказа.
Источник данных: технический лист производителя Zinc Clad II Plus (Product Data Sheet 6.13), ред. 03.2026, англоязычная версия для Северной Америки. Значения, пересчитанные из американских единиц в метрические, приведены с исходными в скобках. Перед заказом сверяйте с актуальной редакцией.
Нужна консультация или расчёт поставки — позвоните или напишите в WhatsApp/Telegram: +998 94 094 52 27.