
Zinc Clad IV 85%

Назначение
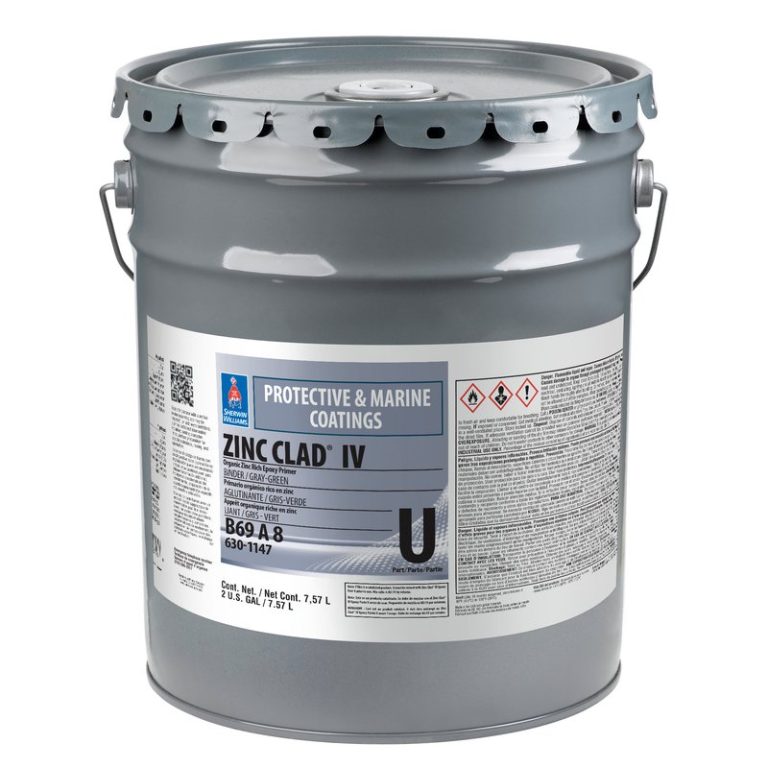
Zinc Clad IV 85% — двухкомпонентный цинконаполненный грунт Sherwin-Williams на полиамидной эпоксидной основе с низким содержанием ЛОС; в сухой плёнке 85 % цинковой пыли по массе. По листу для региона EMEA он отвечает SSPC Paint 20 (тип II, органический, уровень 1), цинковая пыль соответствует ASTM D520 тип II, а покрытие даёт катодную защиту и «самозалечивание» повреждённой плёнки. Грунт наносят на сталь после абразивоструйной очистки — в том числе в зонах с пресной, морской и солоноватой водой, химическими испарениями и в горнорудной отрасли; для максимальной защиты его перекрывают, а для постоянного погружения он не предназначен. С коэффициентом трения 0,49 (класс A) грунт подходит для контактных поверхностей фрикционных соединений на высокопрочных болтах. Это отдельный продукт, а не Zinc Clad IV EU: состав, соотношение смешивания и данные у них разные.
Технические характеристики
| Показатель | Значение |
|---|---|
| Тип материала | двухкомпонентный цинконаполненный грунт на полиамидной эпоксидной основе с низким ЛОС; 85 % цинковой пыли по массе в сухой плёнке |
| Компоненты и смешивание | Part U (B69A8, связующее) и Part V (B69V8, отвердитель) 8 : 1 по объёму; компоненты перемешивают низкооборотной мешалкой, объединяют, процеживают через сито 30–60 меш, выдерживают и снова перемешивают; при нанесении нужно непрерывное перемешивание, иначе цинк быстро оседает |
| Цвет и блеск | серо-зелёный; матовый |
| Сухой остаток | 68 ± 2 % по объёму (ASTM D2697), 90 ± 2 % по массе |
| Плотность | 3,17 кг/л в смеси (26,45 ± 0,2 lb/gal) |
| ЛОС (VOC) | менее 340 г/л (EPA Method 24) |
| Толщина слоя за один проход | 75–125 мкм сухой плёнки (3,0–5,0 mils), 125–200 мкм мокрой (5,0–8,0 mils); кистью и валиком для полной толщины может понадобиться несколько слоёв |
| Расход | около 8,4 м²/л (345 sq ft/gal) при 75 мкм и около 5,0 м²/л (205 sq ft/gal) при 125 мкм, без учёта потерь |
| Подготовка поверхности | обезжиривание по SSPC-SP1; минимум — абразивоструйная очистка SSPC-SP6/NACE 3 (Sa 2), лучше — SSPC-SP10/NACE 2 (Sa 2½) острым угловатым абразивом с профилем около 50 мкм (2 mils); допускается гидроструйная очистка SSPC-SP12/NACE 5 WJ-2L; оцинковка — после выветривания не менее 6 мес. или свип-обработка по SSPC-SP7; выветренный цинковый грунт — удаление солей цинка мойкой или свип-обработкой |
| Основания и среды | сталь после абразивоструйной очистки; зоны с пресной, морской и солоноватой водой, химическими испарениями; горнорудная отрасль; для постоянного погружения не рекомендуется |
| Условия нанесения | воздух, основание и материал — от 4,5 °C (40 °F) до 49 °C (120 °F); основание не менее чем на 3 °C выше точки росы; относительная влажность не выше 85 % |
| Высыхание и перекрытие | при 125 мкм мокрой плёнки и влажности 50 %: на отлип — 45 мин при 4,5 °C, 30 мин при 25 °C, 15 мин при 43 °C; до перемещения — 1,5 ч, 1 ч и 45 мин; минимальное перекрытие — 6, 4 и 2 ч; максимальное не ограничено при чистой сухой поверхности; полное отверждение — 10, 10 и 7–10 сут |
| Жизнеспособность и выдержка | жизнеспособность — 8 ч при 4,5 °C, 6 ч при 25 °C, 4 ч при 43 °C; выдержка после смешивания — 1 ч, 30 мин и 15 мин соответственно |
| Безвоздушное распыление | давление около 138–159 бар (2000–2300 psi), шланг 9,5 мм (3/8″), сопло 0,48 мм (19 thou), без фильтра; разбавление при необходимости до 5 % по объёму; тефлоновые уплотнения и непрерывное перемешивание |
| Пневматическое распыление | пистолет Binks 95, сопло 68, воздушная головка 68P; давление распыла около 3,4 бар (50 psi), подачи — около 0,7–1,4 бар (10–20 psi); разбавление до 5 %; непрерывное перемешивание |
| Кисть | только небольшие участки, натуральная щетина, без разбавления |
| Разбавитель и очистка | при температуре ниже 27 °C (80 °F) — MEK или Thinners 13 (R6K10), выше 27 °C — Reducer #58 (R7K58), MEK или Thinners 13; очистка — MEK, R6K10 |
| Испытания (1 слой 75 мкм по SSPC-SP10) | истирание по ASTM D4060 (CS17, 1000 циклов, 1 кг) — потеря 300 мг; адгезия по ASTM D4541 — около 6,9 МПа (1000 psi); сухой нагрев по ASTM D2485 — 149 °C (300 °F); изгиб по ASTM D522 на оправке 25 мм (1″) — выдерживает; влагостойкость по ASTM D4585 (38 °C, 1500 ч) и солевой туман по ASTM B117 (1500 ч) — отлично; твёрдость по ASTM D3363 — 2H |
| Фрикционные соединения | коэффициент трения класса A — 0,49 по спецификации AISC для соединений на болтах ASTM A325 и A490 (только цинковый слой) |
| Совместимые системы | акриловые DTM-покрытия, водные и двухкомпонентные эпоксидные (Macropoxy HS, SeaGuard 5000 HS, SeaGuard 6000, Tile-Clad HS), полиуретан Acrolon 218 HS; грунт под огнезащиту FIRETEX M90, M90/02 и M93/02, под другие покрытия FIRETEX — с промежуточным слоем Macropoxy 920 Pre-Prime |
| Температура вспышки | 27 °C (80 °F, PMCC), в смеси |
| Упаковка | 8,5 л в смеси: Part U — 7,56 л, Part V — 0,94 л |
| Срок хранения | 18 мес. в невскрытой таре; хранить в помещении при 4,5–38 °C (40–100 °F) |
На что обратить внимание
- Лист для региона EMEA датирован 01.2016 (Issue 4) и частично дан в американских единицах: наличие продукта и актуальную редакцию подтверждаем по запросу.
- Перерасход опасен: при толщине выше рекомендуемой возможно растрескивание грунта.
- Перекрывать можно, когда плёнка освободилась от растворителя и затвердела: при трении монетой или ножом она полируется, но не шелушится и не скалывается.
- Цинковому грунту нужен прямой контакт цинка со сталью: голую сталь грунтуют в день очистки, до появления налёта ржавчины.
- Для небольших участков допускается механическая зачистка до металла по SSPC-SP11.
- Технические листы одного продукта различаются по регионам выпуска: сверяйте данные по листу той версии, которая будет поставлена.
- Зарубежные сертификаты и допуски не заменяют национальных требований — наличие документов для Узбекистана и других стран Центральной Азии уточняйте до заказа.
Источник данных: технический лист производителя Zinc Clad IV 85% (Product Data Sheet), ред. 01.2016 (Issue 4), англоязычная версия для региона EMEA. Значения, пересчитанные из американских единиц в метрические, приведены с исходными в скобках. Перед заказом сверяйте с актуальной редакцией.
Нужна консультация или расчёт поставки — позвоните или напишите в WhatsApp/Telegram: +998 94 094 52 27.